ഒരു ആധുനിക പൈപ്പിംഗ് കണക്ഷൻ രണ്ട് ട്യൂബുകളിൽ ചേരുന്നതിനേക്കാൾ കൂടുതൽ ചെയ്യേണ്ടതുണ്ട്. ഇത് സീലിംഗ് സമഗ്രത നിലനിർത്തണം, ചലനത്തെയും സമ്മർദ്ദത്തെയും നേരിടണം, തിരഞ്ഞെടുത്ത പൈപ്പ് മെറ്റീരിയലിന് അനുയോജ്യമാക്കുകയും ഇൻസ്റ്റാളേഷൻ സമയത്ത് പ്രായോഗികമായി തുടരുകയും വേണം. എഅമർത്തുക-ഫിറ്റ് പൈപ്പിംഗ് ഫിറ്റിംഗ്ത്രെഡിംഗ്, ബ്രേസിംഗ് അല്ലെങ്കിൽ വെൽഡിങ്ങ് എന്നിവയ്ക്ക് പകരം നിയന്ത്രിത മെക്കാനിക്കൽ അമർത്തലിലൂടെ സംയുക്തം കൈവരിക്കുന്നു. കണക്ഷൻ എങ്ങനെ പ്രവർത്തിക്കുന്നു, എന്തുകൊണ്ട് സീലിംഗ് ജ്യാമിതി പ്രധാനമാണ്, മെറ്റീരിയലുകളും പ്രൊഫൈലുകളും എങ്ങനെ തിരഞ്ഞെടുക്കാം, ഏതൊക്കെ ഇൻസ്റ്റാളേഷൻ ഘട്ടങ്ങൾ ശ്രദ്ധ അർഹിക്കുന്നു, ഒരു സമ്പൂർണ്ണ പൈപ്പിംഗ് സിസ്റ്റം വ്യക്തമാക്കുന്നതിന് മുമ്പ് ഏത് ആപ്ലിക്കേഷൻ്റെ അവസ്ഥകൾ അവലോകനം ചെയ്യണം എന്നിവ ഈ ഗൈഡ് വിശദീകരിക്കുന്നു.

ഉള്ളടക്ക പട്ടിക
അതിലേക്ക് നേരിട്ട് ചാടാൻ ഒരു വിഭാഗം തിരഞ്ഞെടുക്കുക- 1. പ്രസ് കണക്ഷൻ സാങ്കേതികവിദ്യയെ വ്യത്യസ്തമാക്കുന്നത് എന്താണ്?
- 2. സംയുക്ത ഘടന എങ്ങനെയാണ്?
- 3. സീലിംഗ് സിസ്റ്റം പ്രധാനമായിരിക്കുന്നത് എന്തുകൊണ്ട്?
- 4. വ്യത്യസ്ത പൈപ്പിംഗ് അവസ്ഥകൾക്ക് അനുയോജ്യമായ മെറ്റീരിയലുകൾ ഏതാണ്?
- 5. ഈ കണക്ഷനുകൾ എവിടെയാണ് ഉപയോഗിക്കുന്നത്?
- 6. ഫിറ്റിംഗ് എങ്ങനെ തിരഞ്ഞെടുക്കണം?
- 7. ഇൻസ്റ്റലേഷൻ എങ്ങനെ നിയന്ത്രിക്കണം?
- 8. എന്ത് ഇൻസ്റ്റലേഷൻ പിഴവുകൾ ഒഴിവാക്കണം?
- 9. ജോയിൻ്റ് ക്വാളിറ്റി എങ്ങനെ പരിശോധിക്കാം?
- 10. പ്രസ് ജോയിനിംഗ് മറ്റ് രീതികളുമായി എങ്ങനെ താരതമ്യം ചെയ്യുന്നു?
- 11. ഒരു പ്രോജക്റ്റ് സ്പെസിഫിക്കേഷനിൽ എന്താണ് ഉൾപ്പെടുത്തേണ്ടത്?
- 12. പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
പ്രസ് കണക്ഷൻ സാങ്കേതികവിദ്യയെ വ്യത്യസ്തമാക്കുന്നത് എന്താണ്?
ഇൻസ്റ്റലേഷൻ ഘട്ടത്തിൽ കണക്ഷൻ യാന്ത്രികമായി രൂപപ്പെട്ടതിനാൽ ഒരു പൈപ്പ് സിസ്റ്റം കൂട്ടിച്ചേർക്കുന്ന രീതിയെ ഒരു അമർത്തിയുള്ള ജോയിൻ്റ് മാറ്റുന്നു. പൈപ്പ് തയ്യാറാക്കിയ ഫിറ്റിംഗിലേക്ക് തിരുകുന്നു, ഉപകരണം നിയുക്ത പ്രസ്സ് സോണിൽ സ്ഥാപിച്ചിരിക്കുന്നു, കൂടാതെ ഫിറ്റിംഗ് ആവശ്യമായ ജ്യാമിതിയിലേക്ക് കംപ്രസ് ചെയ്യുന്നു. ഫലം തീജ്വാല, ഉരുകിയ ഫില്ലർ അല്ലെങ്കിൽ ക്യൂറിംഗ് പശ എന്നിവയെ ആശ്രയിക്കുന്നില്ല.
അടിസ്ഥാന തത്വം ലളിതമാണ്, എന്നാൽ ജോയിൻ്റിന് പിന്നിലെ എഞ്ചിനീയറിംഗ് വിഷ്വൽ പ്രോസസ് സൂചിപ്പിക്കുന്നതിനേക്കാൾ കൂടുതൽ കൃത്യമാണ്. ഫിറ്റിംഗിന് ശരിയായ ആന്തരിക പ്രൊഫൈൽ ഉണ്ടായിരിക്കണം, സീൽ ഉദ്ദേശിച്ച സ്ഥാനത്ത് ഇരിക്കണം, പൈപ്പ് ശരിയായ ഉൾപ്പെടുത്തൽ ആഴത്തിൽ എത്തണം, കൂടാതെ അമർത്തുന്ന ഉപകരണവും താടിയെല്ല് പ്രൊഫൈലും സിസ്റ്റവുമായി പൊരുത്തപ്പെടണം. അതിനാൽ, ഏതെങ്കിലും ഉപകരണവുമായി ക്രമരഹിതമായി ജോടിയാക്കാൻ കഴിയുന്ന ഒരു ഫിറ്റിംഗിനെക്കാൾ പൂർണ്ണമായ ഒരു സംവിധാനമാണ് അമർത്തിയുള്ള കണക്ഷൻ.
പരിമിതമായ താപ തകരാറുകളുള്ള ഒരു പ്രോജക്റ്റിന് ആവർത്തിക്കാവുന്ന അസംബ്ലി ആവശ്യമുള്ളിടത്ത് ഈ സമീപനം പ്രത്യേകിച്ചും ഉപയോഗപ്രദമാണ്. യൂറോ ഐനോക്സിൽ നിന്നുള്ള ഒരു റഫറൻസ് ഗൈഡ്, ഒ-റിംഗ് സീലിംഗ് സിസ്റ്റം വഴി നേടിയ ഹൈഡ്രോളിക് ടൈറ്റ്നസ് ഉപയോഗിച്ച് അനുയോജ്യമായ ഉപകരണം ഉപയോഗിച്ച് കംപ്രസ് ചെയ്യുന്ന ഒരു മെക്കാനിക്കൽ പ്രക്രിയയായി പ്രസ് ജോയിനിംഗിനെ വിവരിക്കുന്നു. ഉപകരണ താടിയെല്ലുകൾ ഫിറ്റിംഗ് ജ്യാമിതിയുമായി പൊരുത്തപ്പെടണമെന്ന് അതേ ഗൈഡ് കുറിക്കുന്നു.
എന്തുകൊണ്ടാണ് വെൽഡിങ്ങിൻ്റെ അഭാവം ഇൻസ്റ്റലേഷൻ പ്രാക്ടീസ് മാറ്റുന്നത്
പരമ്പരാഗത വെൽഡിഡ് അല്ലെങ്കിൽ ബ്രേസ്ഡ് കണക്ഷനുകൾക്ക് ഹീറ്റ് മാനേജ്മെൻ്റ്, ഓപ്പറേറ്റർ നിയന്ത്രണം, കത്തുന്ന വസ്തുക്കൾക്ക് ചുറ്റുമുള്ള അധിക ശ്രദ്ധ എന്നിവ ആവശ്യമാണ്. ആംബിയൻ്റ് ഊഷ്മാവിൽ പ്രസ്സ് ചേരൽ നടക്കുന്നു. ഇത് അധിനിവേശ കെട്ടിടങ്ങൾ, റിട്രോഫിറ്റ് ഏരിയകൾ, ഉപകരണ മുറികൾ, തുറന്ന തീജ്വാലകൾ അഭികാമ്യമല്ലാത്ത സ്ഥലങ്ങൾ എന്നിവയിൽ ജോലി ചെയ്യുന്നത് എളുപ്പമാക്കുന്നു.
വേഗത മാത്രമല്ല പ്രായോഗിക നേട്ടം. ഒരു ആവർത്തിക്കാവുന്ന മെക്കാനിക്കൽ പ്രക്രിയ പൂർത്തിയായ ജോയിൻ്റിനെ സ്വാധീനിക്കുന്ന വേരിയബിളുകളുടെ എണ്ണം കുറയ്ക്കും. ടെക്നീഷ്യൻമാർ സിസ്റ്റം മനസ്സിലാക്കുകയും അംഗീകൃത ഉപകരണങ്ങൾ ഉപയോഗിക്കുകയും ചെയ്തുകഴിഞ്ഞാൽ, ആവർത്തിച്ചുള്ള ഇൻസ്റ്റാളേഷനുകളിൽ ഉടനീളം കണക്ഷൻ ക്രമം സാധാരണമാക്കുന്നത് എളുപ്പമാകും.
എന്തുകൊണ്ട് കണക്ഷൻ ജ്യാമിതി പ്രധാനമാണ്
ഓരോ ഫിറ്റിംഗ് പ്രൊഫൈലും ഒരു നിർവ്വചിച്ച കംപ്രഷൻ പാറ്റേൺ സൃഷ്ടിക്കുന്നു. ട്യൂബ് എങ്ങനെ നിലനിർത്തുന്നുവെന്നും സീലിംഗ് ഘടകം എങ്ങനെ കംപ്രസ് ചെയ്യപ്പെടുന്നുവെന്നും ആ പാറ്റേൺ നിർണ്ണയിക്കുന്നു. വ്യത്യസ്ത നിർമ്മാതാക്കൾ വ്യത്യസ്ത പ്രൊഫൈൽ ജ്യാമിതികൾ ഉപയോഗിച്ചേക്കാം, അതിനാൽ ഒരു സിസ്റ്റത്തിനായി രൂപകൽപ്പന ചെയ്തിരിക്കുന്ന ഉപകരണം മറ്റൊന്നുമായി പൊരുത്തപ്പെടുന്ന തരത്തിൽ യാന്ത്രികമായി കണക്കാക്കരുത്.
സ്പെസിഫിക്കേഷൻ ജോലികൾക്കായി, ശരിയായ ചോദ്യം "ഏത് ഫിറ്റിംഗ് സൈസ് ആവശ്യമാണ്?" എന്നത് മാത്രമല്ല. കൂടാതെ "ഈ പൈപ്പ്, സീൽ, ടൂൾ, പ്രഷർ ക്ലാസ്, ആപ്ലിക്കേഷൻ എന്നിവയ്ക്കായി ഏത് സമ്പൂർണ്ണ കണക്ഷൻ സിസ്റ്റമാണ് അംഗീകരിച്ചിരിക്കുന്നത്?"
സംയുക്ത ഘടന എങ്ങനെയാണ്?
ഇൻസ്റ്റലേഷൻ ടൂൾ നീക്കം ചെയ്തതിന് ശേഷവും അമർത്തിപ്പിടിച്ച കണക്ഷനുകൾ സ്ഥിരമായി തുടരുന്നത് എന്തുകൊണ്ടാണെന്ന് വിശദീകരിക്കാൻ ആന്തരിക ക്രമീകരണം മനസ്സിലാക്കുന്നത് സഹായിക്കുന്നു. ദൃശ്യമായ ഫിറ്റിംഗ് സംയുക്തത്തിൻ്റെ ഒരു ഭാഗം മാത്രമാണ്. പൈപ്പ് അവസാനം, ഫിറ്റിംഗ് സോക്കറ്റ്, സീലിംഗ് ഗ്രോവ്, ഒ-റിംഗ്, പ്രസ് കോണ്ടൂർ, സപ്പോർട്ടിംഗ് പൈപ്പ് മതിൽ എന്നിവയെല്ലാം പൂർത്തിയായ കണക്ഷനിലേക്ക് സംഭാവന ചെയ്യുന്നു.
പൈപ്പ് അവസാനം
ഉപരിതലത്തിന് കേടുപാടുകൾ വരുത്താതെ അല്ലെങ്കിൽ അവസാനം രൂപഭേദം വരുത്താതെ പൈപ്പ് മുറിച്ച്, തയ്യാറാക്കി, നിർദ്ദിഷ്ട ആഴത്തിൽ ചേർക്കണം.
സീലിംഗ് സോൺ
O-റിംഗ് അല്ലെങ്കിൽ അംഗീകൃത മുദ്ര ഒരു നിർവ്വചിച്ച ഗ്രോവ് ഉൾക്കൊള്ളുന്നു, അത് കൈമാറുന്ന മാധ്യമവുമായി പൊരുത്തപ്പെടുന്നതിന് തിരഞ്ഞെടുക്കുന്നു.
സോൺ അമർത്തുക
ഉപകരണം നിശ്ചിത സ്ഥലത്ത് ഫിറ്റിംഗ് ബോഡി കംപ്രസ് ചെയ്യുകയും മെക്കാനിക്കൽ ലോക്കിംഗ് ജ്യാമിതി രൂപപ്പെടുത്തുകയും ചെയ്യുന്നു.
ഫിറ്റിംഗ് സോക്കറ്റിൻ്റെ പങ്ക്
പൈപ്പ് മതിലും സീലിംഗ് മൂലകവും തമ്മിലുള്ള ഉദ്ദേശിച്ച ബന്ധം നിലനിർത്തിക്കൊണ്ടുതന്നെ സോക്കറ്റ് പൈപ്പ് സുഗമമായി സ്വീകരിക്കണം. അതിൻ്റെ അളവുകൾ, ഉൾപ്പെടുത്തൽ ആഴം, ആന്തരിക ഉപരിതല അവസ്ഥ എന്നിവ കണക്ഷനെ സ്വാധീനിക്കുന്നു. ആന്തരികമായി സൂക്ഷ്മമായ പരിശോധന ആവശ്യമായി വരുമ്പോൾ തന്നെ ഒരു ഫിറ്റിംഗ് ബാഹ്യമായി ശരിയായി കാണാനാകും.
പൈപ്പിൻ്റെ പങ്ക്
പൈപ്പ് ഒരു നിഷ്ക്രിയ ഘടകമല്ല. അതിൻ്റെ പുറം വ്യാസം, മതിൽ കനം, മെറ്റീരിയൽ പ്രോപ്പർട്ടികൾ, വൃത്താകൃതി, ഉപരിതല അവസ്ഥ എന്നിവയെല്ലാം അമർത്തുമ്പോൾ സംയുക്തം എങ്ങനെ പ്രവർത്തിക്കുന്നു എന്നതിനെ ബാധിക്കുന്നു. അനുയോജ്യമല്ലാത്ത രീതി ഉപയോഗിച്ച് മുറിക്കുന്നത് ബർറുകൾ, മൂർച്ചയുള്ള അരികുകൾ അല്ലെങ്കിൽ തിരുകൽ, സീൽ ചെയ്യൽ എന്നിവയെ തടസ്സപ്പെടുത്തുന്നു.
പ്രസ്സ് ഉപകരണത്തിൻ്റെ പങ്ക്
ഒരു പ്രൊഫഷണൽ പ്രസ്സ് ടൂൾ ഫിറ്റിംഗിൽ നിയന്ത്രിത രൂപഭേദം പ്രയോഗിക്കുന്നു. താടിയെല്ല് ഫിറ്റിംഗ് പ്രൊഫൈലുമായി പൊരുത്തപ്പെടണം, കൂടാതെ ഉപകരണം അതിൻ്റെ പ്രവർത്തന നിർദ്ദേശങ്ങൾക്കനുസരിച്ച് പരിപാലിക്കണം. ശരിയായ ഉപകരണം കേവലം കണക്ഷനെ കൂടുതൽ ഞെരുക്കുന്നില്ല; അത് ഉദ്ദേശിച്ച ജ്യാമിതി ഉണ്ടാക്കുന്നു.
ആ വേർതിരിവ് പ്രധാനമാണ്. അമിതമായ ബലം, തെറ്റായ താടിയെല്ലിൻ്റെ ആകൃതി, അല്ലെങ്കിൽ മോശമായി പരിപാലിക്കുന്ന ഉപകരണം എന്നിവ അമർത്തിയതായി തോന്നുന്ന ഒരു ജോയിൻ്റ് ഉണ്ടാക്കിയേക്കാം, എന്നാൽ രൂപകൽപ്പന ചെയ്ത പ്രൊഫൈലുമായി പൊരുത്തപ്പെടുന്നില്ല. അതിനാൽ നല്ല ഇൻസ്റ്റലേഷൻ പ്രാക്ടീസ് ടൂളിനെ എഞ്ചിനീയറിംഗ് കണക്ഷൻ സിസ്റ്റത്തിൻ്റെ ഭാഗമായി കണക്കാക്കുന്നു.
എന്തുകൊണ്ട് സീലിംഗ് സിസ്റ്റം പ്രധാനമാണ്?
മെക്കാനിക്കൽ ലോക്കിംഗും ഫ്ലൂയിഡ് സീലിംഗും വ്യത്യസ്ത പ്രവർത്തനങ്ങൾ നിർവഹിക്കുന്നതിനാൽ, അമർത്തിപ്പിടിച്ച കണക്ഷനിലെ ഏറ്റവും പ്രധാനപ്പെട്ട ഘടകങ്ങളിലൊന്നാണ് സീലിംഗ് ഘടകം. ഫിറ്റിംഗ് ബോഡി പൈപ്പ് നിലനിർത്തുന്നു, അതേസമയം സീലിംഗ് ഘടകം ഇണചേരൽ ഉപരിതലങ്ങൾക്കിടയിലുള്ള സൂക്ഷ്മ പാത അടയ്ക്കുന്നു.
യഥാർത്ഥ സേവന മാധ്യമം, താപനില, മർദ്ദം, വൃത്തിയാക്കൽ പ്രക്രിയ, പ്രതീക്ഷിക്കുന്ന പ്രവർത്തന അന്തരീക്ഷം എന്നിവയുടെ വീക്ഷണകോണിൽ നിന്ന് മെറ്റീരിയൽ അനുയോജ്യത പരിഗണിക്കണം. ജലവുമായി നന്നായി പ്രവർത്തിക്കുന്ന ഒരു സീലിംഗ് സംയുക്തം എല്ലാ രാസവസ്തുക്കൾ, ഇന്ധനം, വാതകം അല്ലെങ്കിൽ പ്രോസസ്സ് ദ്രാവകം എന്നിവയ്ക്ക് സ്വയമേവ അനുയോജ്യമല്ല.
വ്യത്യസ്ത മാധ്യമങ്ങൾക്കായി വ്യത്യസ്ത സീലിംഗ്-റിംഗ് സാമഗ്രികൾ ഉപയോഗിക്കുന്നുണ്ടെന്നും സീൽ മെറ്റീരിയലിന് കൈമാറുന്ന മാധ്യമത്തോടുള്ള പ്രതിരോധം ആവശ്യമാണെന്നും യൂറോ ഐനോക്സ് കുറിക്കുന്നു. ഇത് ഒരു പ്രായോഗിക സ്പെസിഫിക്കേഷൻ നിയമത്തെ ശക്തിപ്പെടുത്തുന്നു: ആപ്ലിക്കേഷനിൽ നിന്ന് സ്വതന്ത്രമായി മുദ്ര ഒരിക്കലും തിരഞ്ഞെടുക്കരുത്.
മുദ്ര മോശമായി സ്ഥാപിച്ചിരിക്കുമ്പോൾ എന്ത് സംഭവിക്കും?
വളച്ചൊടിച്ചതോ സ്ഥാനഭ്രംശം വരുത്തിയതോ ആയ മുദ്രയ്ക്ക് അസമമായ കോൺടാക്റ്റ് പാറ്റേൺ സൃഷ്ടിക്കാൻ കഴിയും. ഫിറ്റിംഗ് ഇപ്പോഴും പുറത്ത് നിന്ന് സാധാരണമായി കാണപ്പെടാം, എന്നിട്ടും സീലിംഗ് ഇൻ്റർഫേസ് ഏകതാനമായിരിക്കില്ല. അതുകൊണ്ടാണ് അമർത്തുന്നതിന് മുമ്പുള്ള വിഷ്വൽ ഇൻസ്പെക്ഷൻ പ്രധാനമായിരിക്കുന്നത്, പ്രത്യേകിച്ച് ടെക്നീഷ്യൻമാർക്ക് ഒരു കണക്ഷനിൽ നിന്ന് അടുത്തതിലേക്ക് വേഗത്തിൽ നീങ്ങാൻ കഴിയുന്ന ആവർത്തിച്ചുള്ള ഇൻസ്റ്റാളേഷനുകളിൽ.
എന്തുകൊണ്ട് സീൽ ഐഡൻ്റിഫിക്കേഷൻ സംവിധാനങ്ങൾ സഹായിക്കും
ഉദ്ദേശിച്ച സീൽ വിഭാഗം തിരിച്ചറിയാൻ ഇൻസ്റ്റാളർമാരെ സഹായിക്കുന്നതിന് ചില കണക്ഷൻ സിസ്റ്റങ്ങൾ വിഷ്വൽ കോഡിംഗ് ഉപയോഗിക്കുന്നു. നിർമ്മാതാക്കൾക്കിടയിൽ കൃത്യമായ കോഡിംഗ് വ്യത്യാസപ്പെട്ടിരിക്കുന്നു. പ്രായോഗികമായി, ഒരേ പ്രോജക്റ്റിൽ നിരവധി സീൽ മെറ്റീരിയലുകളോ സേവന വിഭാഗങ്ങളോ ഉള്ളപ്പോൾ വ്യക്തമായ തിരിച്ചറിയൽ തിരഞ്ഞെടുക്കൽ പിശകുകൾ കുറയ്ക്കും.
വ്യത്യസ്ത പൈപ്പിംഗ് അവസ്ഥകൾക്ക് അനുയോജ്യമായ മെറ്റീരിയലുകൾ ഏതാണ്?
മെറ്റീരിയൽ തിരഞ്ഞെടുക്കൽ കാഴ്ചയിൽ മാത്രമായിരിക്കുന്നതിനുപകരം സേവന അന്തരീക്ഷത്തിൽ ആരംഭിക്കണം. ഫിറ്റിംഗ്, പൈപ്പ്, സീലിംഗ് എലമെൻ്റ് എന്നിവ അനുയോജ്യമായ സംവിധാനമായി വിലയിരുത്തണം. കോറഷൻ എക്സ്പോഷർ, ഫ്ലൂയിഡ് കെമിസ്ട്രി, മെക്കാനിക്കൽ ലോഡിംഗ്, ഇൻസ്റ്റാളേഷൻ എൻവയോൺമെൻ്റ്, താപനില എന്നിവയെല്ലാം ഉചിതമായ തിരഞ്ഞെടുപ്പിനെ സ്വാധീനിക്കുന്നു.
ദ്രാവക പരിതസ്ഥിതികൾ ആവശ്യപ്പെടുന്നതിനുള്ള സ്റ്റെയിൻലെസ് സ്റ്റീൽ
സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ അമർത്തിയ പൈപ്പിംഗുമായി പരക്കെ ബന്ധപ്പെട്ടിരിക്കുന്നു, കാരണം അത് നാശന പ്രതിരോധവുമായി രൂപവത്കരണത്തെ സംയോജിപ്പിക്കുന്നു. തിരഞ്ഞെടുത്ത ഗ്രേഡും പൂർണ്ണമായ സംവിധാനവും സേവന വ്യവസ്ഥയ്ക്ക് അനുയോജ്യമാകുമ്പോൾ പല പ്ലംബിംഗ്, ചൂടാക്കൽ, പ്രോസസ്സ്, ഗ്യാസ് ആപ്ലിക്കേഷനുകളിൽ ഇത് ഉപയോഗിക്കാൻ കഴിയും.
ആന്തരിക ശുചിത്വം, ദീർഘകാല ഉപരിതല സ്ഥിരത അല്ലെങ്കിൽ ഈർപ്പമുള്ള ചുറ്റുപാടുകളിലേക്കുള്ള എക്സ്പോഷർ എന്നിവ പ്രാധാന്യമുള്ള ആപ്ലിക്കേഷനുകളിൽ അതിൻ്റെ നാശത്തിനെതിരായ പ്രതിരോധം പ്രത്യേകിച്ചും ഉപയോഗപ്രദമാകും. എന്നിരുന്നാലും, "സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ" ഒരൊറ്റ സാർവത്രിക ഗ്രേഡായി കണക്കാക്കരുത്. അലോയ് ഘടനയും യഥാർത്ഥ ദ്രാവക അന്തരീക്ഷവും ഇപ്പോഴും പരിഗണിക്കേണ്ടതുണ്ട്.
സാധാരണ മെറ്റീരിയൽ ഗ്രൂപ്പുകൾ
| മെറ്റീരിയൽ ഗ്രൂപ്പ് | സാധാരണ സ്വഭാവസവിശേഷതകൾ | അപേക്ഷാ പരിഗണനകൾ | സ്പെസിഫിക്കേഷൻ ഫോക്കസ് |
|---|---|---|---|
| സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ | നാശത്തെ പ്രതിരോധിക്കുന്നതും മോടിയുള്ളതും നിയന്ത്രിത പ്രസ്സ് രൂപഭേദം വരുത്തുന്നതിന് അനുയോജ്യവുമാണ് | വെള്ളം, ചൂടാക്കൽ, പ്രോസസ്സ് സേവനങ്ങൾ, തിരഞ്ഞെടുത്ത ഗ്യാസ്, വ്യാവസായിക സംവിധാനങ്ങൾ | ഗ്രേഡ്, ഇടത്തരം അനുയോജ്യത, മർദ്ദം, താപനില, ഉപരിതല അവസ്ഥ |
| ചെമ്പ് | പ്ലംബിംഗ് സിസ്റ്റങ്ങളിൽ നല്ല രൂപീകരണവും സ്ഥാപിത ഉപയോഗവും | വെള്ളം, ചൂടാക്കൽ, HVAC, അനുയോജ്യമായ സേവന വ്യവസ്ഥകൾ | ട്യൂബ് സ്റ്റാൻഡേർഡ്, ഫിറ്റിംഗ് പ്രൊഫൈൽ, സീൽ സെലക്ഷൻ, ജോയിംഗ് ടൂൾ |
| കാർബൺ സ്റ്റീൽ | സിസ്റ്റം-ആശ്രിത ഉപരിതല സംരക്ഷണത്തോടുകൂടിയ കർക്കശമായ ലോഹ നിർമ്മാണം | ചൂടാക്കൽ, അടച്ച ലൂപ്പ് സംവിധാനങ്ങൾ, തിരഞ്ഞെടുത്ത വ്യാവസായിക സേവനങ്ങൾ | നാശ സംരക്ഷണം, മതിൽ കനം, കോട്ടിംഗ് അവസ്ഥ, ഇടത്തരം |
| സംയോജിത അല്ലെങ്കിൽ പ്രത്യേക ട്യൂബുകൾ | വ്യത്യസ്ത ചേരൽ ആവശ്യകതകളുള്ള ആപ്ലിക്കേഷൻ-നിർദ്ദിഷ്ട നിർമ്മാണം | തിരഞ്ഞെടുത്ത കെട്ടിടവും ദ്രാവക-കൈമാറ്റ സംവിധാനങ്ങളും | ട്യൂബ് അനുയോജ്യത, ചേർക്കൽ രീതി, സീൽ, അംഗീകൃത ടൂളിംഗ് |
മെറ്റീരിയൽ ഗ്രൂപ്പ് മാത്രം സേവന അനുയോജ്യത നിർവ്വചിക്കുന്നില്ല. എല്ലായ്പ്പോഴും സമ്പൂർണ്ണ കണക്ഷൻ സിസ്റ്റത്തെ പ്രോജക്റ്റ് വ്യവസ്ഥകളുമായും ബാധകമായ സാങ്കേതിക ആവശ്യകതകളുമായും പൊരുത്തപ്പെടുത്തുക.
ഒരു ഉപയോഗപ്രദമായ സ്പെസിഫിക്കേഷൻ പൈപ്പ് മെറ്റീരിയൽ, ഫിറ്റിംഗ് മെറ്റീരിയൽ, സീലിംഗ് മെറ്റീരിയൽ, കണക്ഷൻ പ്രൊഫൈൽ, നാമമാത്ര വ്യാസം, മർദ്ദത്തിൻ്റെ ആവശ്യകത, താപനില പരിധി, ബാധകമായ നിലവാരം എന്നിവ തിരിച്ചറിയണം. ഇവയിലൊന്ന് നിർവചിക്കാതെ വിടുന്നത് പിന്നീട് വാങ്ങുമ്പോഴോ ഇൻസ്റ്റാളുചെയ്യുമ്പോഴോ അവ്യക്തത സൃഷ്ടിക്കും.
ഈ കണക്ഷനുകൾ എവിടെയാണ് ഉപയോഗിക്കുന്നത്?
അമർത്തിയ കണക്ഷനുകൾ ഒരു കെട്ടിട സേവനത്തിൽ മാത്രമായി പരിമിതപ്പെടുത്തിയിട്ടില്ല. തിരഞ്ഞെടുത്ത ഉൽപ്പന്നം ആപ്ലിക്കേഷനായി അംഗീകരിക്കപ്പെടുമ്പോൾ സാങ്കേതികതയ്ക്ക് നിരവധി ദ്രാവക, വാതക സംവിധാനങ്ങളെ പിന്തുണയ്ക്കാൻ കഴിയും. ഫിറ്റിംഗുകളുടെ വിഷ്വൽ സമാനതയെക്കാൾ എല്ലായ്പ്പോഴും സേവന അനുയോജ്യതയാണ് കേന്ദ്ര തീരുമാനം.
- ഗാർഹിക ജലം:പൂർണ്ണമായ പൈപ്പും ഫിറ്റിംഗ് സംവിധാനവും ഉദ്ദേശിച്ച ജലസേവനത്തിന് അനുയോജ്യമായ ചൂടുവെള്ളവും തണുത്ത വെള്ളവും വിതരണം ചെയ്യാൻ ഉപയോഗിക്കുന്നു.
- HVAC:മർദ്ദം, ഊഷ്മാവ്, ദ്രാവകാവസ്ഥ എന്നിവ സിസ്റ്റം റേറ്റിംഗിൽ വരുന്ന താപനം, തണുപ്പിക്കൽ, അനുബന്ധ രക്തചംക്രമണ ലൈനുകൾ എന്നിവയ്ക്ക് ഉപയോഗപ്രദമാണ്.
- ജലപ്രക്രിയ:മെറ്റീരിയൽ അനുയോജ്യതയും ശുചിത്വ ആവശ്യകതകളും വിലയിരുത്തുമ്പോൾ വ്യാവസായിക രക്തചംക്രമണം അല്ലെങ്കിൽ യൂട്ടിലിറ്റി ലൈനുകളെ പിന്തുണയ്ക്കാൻ കഴിയും.
- കംപ്രസ്ഡ് എയർ:അനുയോജ്യമായ സംവിധാനങ്ങൾക്ക് എയർ ഡിസ്ട്രിബ്യൂഷൻ നെറ്റ്വർക്കുകൾക്കായി ആവർത്തിക്കാവുന്ന മെക്കാനിക്കൽ സന്ധികൾ നൽകാൻ കഴിയും.
- ഗ്യാസ് സേവനം:കൃത്യമായ സീൽ, പൈപ്പ്, ടൂൾ, ഇൻസ്റ്റലേഷൻ നടപടിക്രമം എന്നിവ സഹിതം, പ്രസക്തമായ ഗ്യാസ് ആപ്ലിക്കേഷനായി പ്രത്യേകം അംഗീകരിച്ചിട്ടുള്ള സിസ്റ്റങ്ങൾ മാത്രമേ ഉപയോഗിക്കാവൂ.
- ഡ്രെയിനേജ്:സിസ്റ്റം ഡിസൈനും കണക്ഷൻ ആവശ്യകതകളും അനുസരിച്ച് ഡ്രെയിനേജ് കോൺഫിഗറേഷനുകളിൽ ചില മെറ്റാലിക് പ്രസ്സ് സിസ്റ്റങ്ങൾ ഉപയോഗിക്കുന്നു.
- സ്പെഷ്യാലിറ്റി ഇൻഡസ്ട്രിയൽ ലൈനുകൾ:രാസ പൊരുത്തവും സമ്മർദ്ദ ആവശ്യകതകളും സ്ഥിരീകരിക്കുമ്പോൾ തിരഞ്ഞെടുത്ത സിസ്റ്റങ്ങൾ അധിക ദ്രാവകങ്ങളിലോ വാതകങ്ങളിലോ പ്രയോഗിക്കാൻ കഴിയും.
വ്യവസായ മാർഗ്ഗനിർദ്ദേശം പ്ലംബിംഗ്, ചൂടാക്കൽ, പ്രോസസ്സ് വാട്ടർ, ശീതീകരിച്ച വെള്ളം, ഡ്രെയിനേജ്, വാതക ഇന്ധനങ്ങൾ, കംപ്രസ്ഡ് എയർ, മറ്റ് പ്രത്യേക സേവനങ്ങൾ എന്നിവയെ സ്റ്റെയിൻലെസ്-സ്റ്റീൽ പ്രസ്-ഫിറ്റ് സിസ്റ്റങ്ങൾക്കായുള്ള ആപ്ലിക്കേഷൻ ഏരിയകളായി തിരിച്ചറിയുന്നു.
ഉൽപ്പന്നം തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് എന്തുകൊണ്ട് ആപ്ലിക്കേഷൻ വർഗ്ഗീകരണം വരണം
ഒരേ നാമമാത്ര വലുപ്പമുള്ള രണ്ട് ഫിറ്റിംഗുകൾക്ക് മീഡിയം അനുസരിച്ച് വ്യത്യസ്ത മുദ്രകൾ, മർദ്ദം റേറ്റിംഗ് അല്ലെങ്കിൽ അംഗീകാര പാതകൾ എന്നിവ ആവശ്യമായി വന്നേക്കാം. വ്യത്യസ്ത ഘടകങ്ങളും ഇൻസ്റ്റാളേഷൻ നിയന്ത്രണങ്ങളും ആവശ്യപ്പെടുമ്പോൾ ഒരു വാട്ടർ കണക്ഷനും ഗ്യാസ് കണക്ഷനും ബാഹ്യമായി ഏതാണ്ട് ഒരുപോലെ കാണപ്പെടാം.
എഞ്ചിനീയറിംഗ് ടീമുകൾക്ക്, ശരിയായ വർക്ക്ഫ്ലോ, അതിനാൽ ആപ്ലിക്കേഷൻ ആദ്യം, സിസ്റ്റം രണ്ടാമത്, ഘടകം മൂന്നാമത്. ഇത് ഒരു സാധാരണ തെറ്റിനെ തടയുന്നു: ഒരു ഫിറ്റിംഗ് തിരഞ്ഞെടുക്കുന്നത് അതിൻ്റെ അളവുകൾ അനുയോജ്യമാണെന്ന് തോന്നുന്നതിനാൽ മാത്രം.
ഫിറ്റിംഗ് എങ്ങനെ തിരഞ്ഞെടുക്കണം?
സ്പെസിഫിക്കേഷൻ അളക്കാവുന്ന ആവശ്യകതകളുടെ ഒരു ശ്രേണിയിലേക്ക് വിഭജിക്കുമ്പോൾ തിരഞ്ഞെടുക്കൽ വളരെ എളുപ്പമാകും. ഒരു ഉൽപ്പന്ന ഫോട്ടോയിൽ തുടങ്ങുന്നതിനുപകരം, പൈപ്പ്ലൈൻ വ്യവസ്ഥകളിൽ നിന്ന് ആരംഭിച്ച് ഘടകത്തിലേക്ക് പ്രവർത്തിക്കുക.
- മീഡിയം നിർവ്വചിക്കുക:ലൈനിൽ കുടിവെള്ളം, ചൂടാക്കൽ വെള്ളം, ശീതീകരിച്ച വെള്ളം, കംപ്രസ് ചെയ്ത വായു, വാതകം, പ്രോസസ്സ് ദ്രാവകം അല്ലെങ്കിൽ മറ്റൊരു മാധ്യമം എന്നിവയാണോ വഹിക്കുന്നത് എന്ന് തിരിച്ചറിയുക.
- പ്രവർത്തന എൻവലപ്പ് നിർവചിക്കുക:സാധാരണവും കൂടിയതുമായ ഊഷ്മാവ്, പ്രവർത്തന സമ്മർദ്ദം, സംയുക്തത്തെ ബാധിച്ചേക്കാവുന്ന ക്ഷണികമായ അവസ്ഥകൾ എന്നിവ രേഖപ്പെടുത്തുക.
- പൈപ്പ് അളവുകൾ സ്ഥിരീകരിക്കുക:നാമമാത്ര വലുപ്പം, യഥാർത്ഥ പുറം വ്യാസം, മതിൽ കനം, ഡൈമൻഷണൽ ടോളറൻസ് എന്നിവ പരിശോധിക്കുക.
- അനുയോജ്യമായ മെറ്റീരിയൽ പൊരുത്തപ്പെടുത്തുക:സേവന അന്തരീക്ഷവും ഏതെങ്കിലും ബാഹ്യ എക്സ്പോഷർ അവസ്ഥകളും സഹിക്കാൻ കഴിയുന്ന ഒരു മെറ്റീരിയൽ തിരഞ്ഞെടുക്കുക.
- മുദ്ര തിരഞ്ഞെടുക്കുക:കൈമാറുന്ന ഇടത്തരം, താപനില ശ്രേണിയുമായി അനുയോജ്യത സ്ഥിരീകരിക്കുക.
- കണക്ഷൻ പ്രൊഫൈൽ സ്ഥിരീകരിക്കുക:ഫിറ്റിംഗ് പ്രൊഫൈലും പ്രസ് താടിയെല്ലും അംഗീകൃത കോമ്പിനേഷനാണെന്ന് ഉറപ്പാക്കുക.
- കണക്ഷൻ ഇൻ്റർഫേസുകൾ പരിശോധിക്കുക:സിസ്റ്റം പ്രസ്സ്-ടു-പ്രസ്സ്, പ്രസ്സ്-ടു-ത്രെഡ്, പ്രസ്സ്-ടു-വാൽവ് അല്ലെങ്കിൽ മറ്റൊരു ട്രാൻസിഷൻ ക്രമീകരണം ഉപയോഗിക്കുന്നുണ്ടോ എന്ന് അവലോകനം ചെയ്യുക.
- മാനദണ്ഡങ്ങളും അംഗീകാരങ്ങളും പരിശോധിക്കുക:ഡെസ്റ്റിനേഷൻ മാർക്കറ്റ്, ബിൽഡിംഗ് കോഡ് അല്ലെങ്കിൽ പ്രോജക്റ്റ് സ്പെസിഫിക്കേഷൻ എന്നിവയ്ക്ക് ആവശ്യമായ മാനദണ്ഡങ്ങളുമായി സിസ്റ്റം പൊരുത്തപ്പെടുത്തുക.
ഒരു ഉൽപ്പന്ന സ്പെസിഫിക്കേഷൻ ശ്രേണിയുടെ ഉദാഹരണം
ഈ വിഭാഗത്തിൽ വാണിജ്യപരമായി ലിസ്റ്റുചെയ്തിരിക്കുന്ന ഒരു സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ ശ്രേണി 1/8 ഇഞ്ച് മുതൽ 4 ഇഞ്ച് വരെ വലുപ്പമുള്ളതാണ്, DN6 മുതൽ DN100 വരെ തുല്യമാണ്, പ്രഖ്യാപിത പ്രവർത്തന താപനില പരിധി −20°C മുതൽ 120°C വരെയും നാമമാത്രമായ പ്രഷർ റേറ്റിംഗ് PN16-ഉം. NPT, BSP, BSPT, DIN ത്രെഡ് ഓപ്ഷനുകൾക്കൊപ്പം ANSI, BS, DIN, ISO, JIS അലൈൻമെൻ്റ് എന്നിവ ഒരേ ഉൽപ്പന്ന വിവരങ്ങൾ പട്ടികപ്പെടുത്തുന്നു. ഈ കണക്കുകൾ ഉൽപ്പന്ന-നിർദ്ദിഷ്ടമാണ്, മാത്രമല്ല അമർത്തിപ്പിടിച്ച എല്ലാ പൈപ്പിംഗ് സിസ്റ്റത്തിലേക്കും സാമാന്യവൽക്കരിക്കാൻ പാടില്ല.
ഒരേ നാമമാത്രമായ അളവ് ഒരേ സേവന ശേഷിക്ക് ഉറപ്പുനൽകാത്തതിനാൽ ആ വ്യത്യാസം പ്രധാനമാണ്. സിസ്റ്റം അവസ്ഥകൾ മാറുമ്പോൾ ഒരു മർദ്ദത്തിനോ താപനില പരിധിക്കോ റേറ്റുചെയ്തിരിക്കുന്ന ഫിറ്റിംഗ് അനുയോജ്യമല്ലായിരിക്കാം. അതിനാൽ പ്രസിദ്ധീകരിച്ച സ്പെസിഫിക്കേഷനുകൾ, സാങ്കേതിക വിദ്യയുടെ സാർവത്രിക മൂല്യങ്ങൾ എന്ന നിലയിലല്ല, തിരിച്ചറിഞ്ഞ ഉൽപ്പന്ന ശ്രേണിയുടെ പരിമിതികളായാണ് വായിക്കേണ്ടത്.
കപ്ലിംഗ്, എൽബോ, ടീ, റിഡ്യൂസർ, ക്യാപ് എന്നിവയ്ക്കിടയിൽ തിരഞ്ഞെടുക്കുന്നു
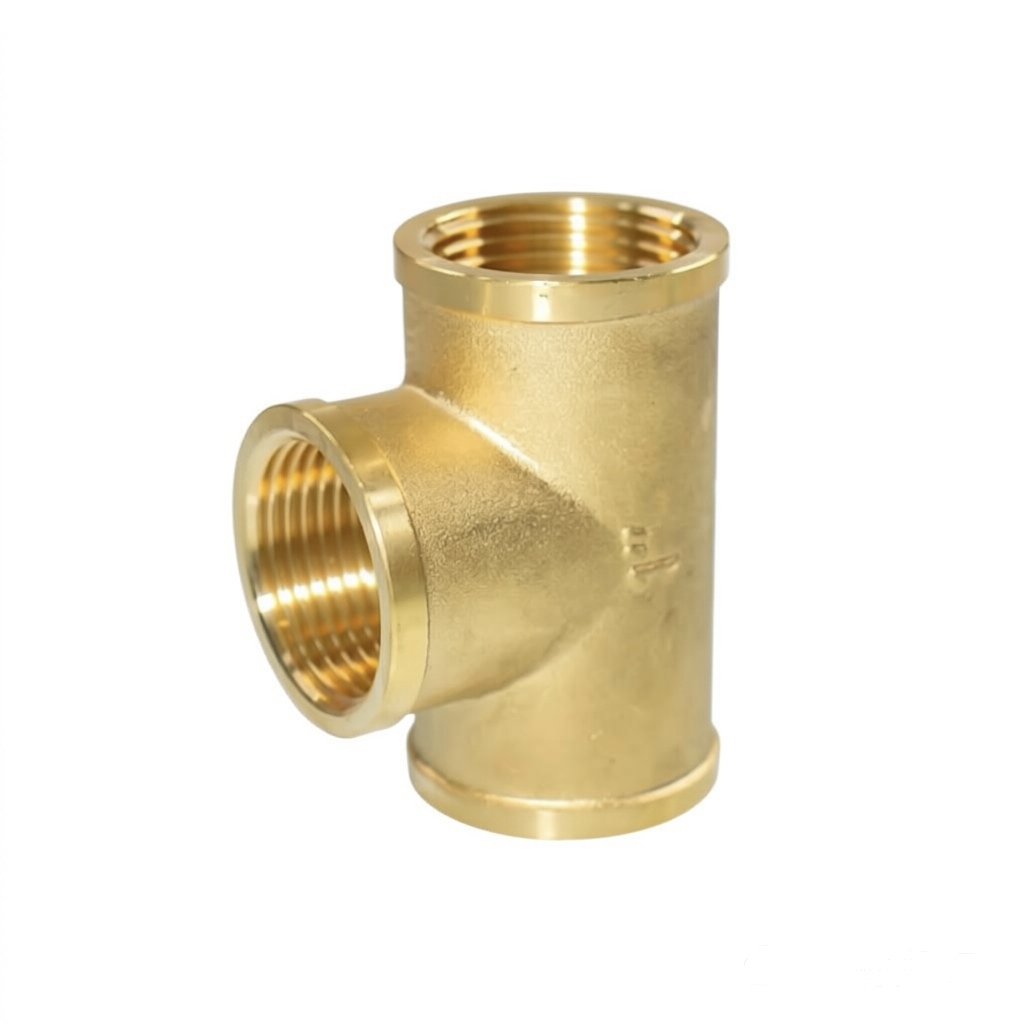
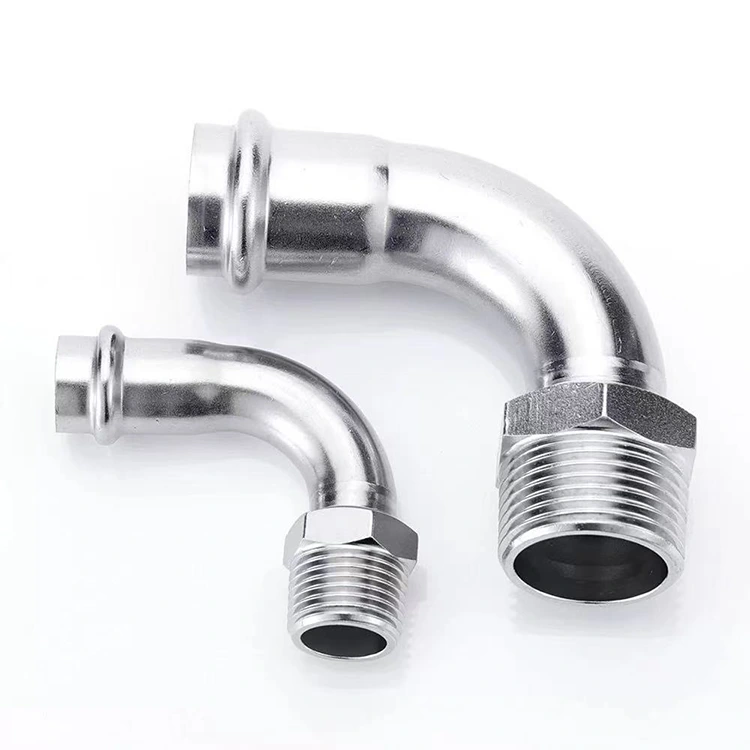
ഫിറ്റിംഗ് ആകൃതി പൈപ്പ്ലൈനിന് ആവശ്യമായ പ്രവർത്തനത്തെ പ്രതിഫലിപ്പിക്കണം. ഒരു നേരായ കപ്ലിംഗ് വിന്യസിച്ച പൈപ്പ് ഭാഗങ്ങളിൽ ചേരുന്നു. ഒരു കൈമുട്ട് ദിശ മാറ്റുന്നു. ഒരു ടീ ഒരു ശാഖ സൃഷ്ടിക്കുന്നു. വ്യത്യസ്ത വ്യാസങ്ങൾക്കിടയിൽ ഒരു റിഡ്യൂസർ സംക്രമണം. ഒരു തൊപ്പി ഒരു പൈപ്പ് അറ്റത്ത് അടയ്ക്കുന്നു. സ്പെഷ്യാലിറ്റി അഡാപ്റ്ററുകൾ ദിശയും കണക്ഷൻ തരവും മാറ്റുന്നതുപോലുള്ള നിരവധി ഫംഗ്ഷനുകൾ സംയോജിപ്പിച്ചേക്കാം.
ശരിയായ ജ്യാമിതി ഉപയോഗിക്കുന്നത് അനാവശ്യ റൂട്ടിംഗ് സങ്കീർണ്ണത കുറയ്ക്കുന്നു. നെറ്റ്വർക്കിൽ ഓരോ ഘടകത്തിനും വ്യക്തമായ പങ്ക് ഉള്ളതിനാൽ ഇത് സിസ്റ്റത്തെ പരിശോധിക്കുന്നത് എളുപ്പമാക്കുന്നു.
ഇൻസ്റ്റലേഷൻ എങ്ങനെ നിയന്ത്രിക്കണം?
എഞ്ചിനീയറിംഗ് ഡിസൈൻ യഥാർത്ഥ സംയുക്ത പ്രകടനമായി മാറുന്ന പോയിൻ്റാണ് നല്ല ഇൻസ്റ്റാളേഷൻ. പൈപ്പ് അറ്റത്ത് കേടുപാടുകൾ സംഭവിച്ചാലോ, ഇൻസേർഷൻ ഡെപ്ത് തെറ്റിയാലോ, അമർത്തുന്ന ഉപകരണം പൊരുത്തപ്പെടുന്നില്ലെങ്കിലോ, ശരിയായി വ്യക്തമാക്കിയ ഫിറ്റിംഗ് പോലും ഉദ്ദേശിച്ച രീതിയിൽ പ്രവർത്തിക്കുന്നതിൽ പരാജയപ്പെടാം.
അളക്കുക, മുറിക്കുക
ട്യൂബ് സമചതുരമായി മുറിക്കുക, തിരുകാൻ അനുയോജ്യമായ വൃത്തിയുള്ളതും വളച്ചൊടിക്കാത്തതുമായ അറ്റം നിലനിർത്തുക.
അവസാനം തയ്യാറാക്കുക
ബർറുകൾ നീക്കം ചെയ്ത് ഉപരിതലം പരിശോധിക്കുക, അങ്ങനെ ഇൻസേർഷൻ സമയത്ത് സീലിംഗ് ഘടകം കേടാകില്ല.
ആഴം അടയാളപ്പെടുത്തുക
അമർത്തുന്നതിന് മുമ്പ് ശരിയായ ഇരിപ്പിടം ദൃശ്യമാക്കാൻ നിർദ്ദിഷ്ട ഇൻസെർഷൻ-ഡെപ്ത് രീതി ഉപയോഗിക്കുക.
ട്യൂബ് തിരുകുക
അനുയോജ്യമല്ലാത്ത കണക്ഷൻ നിർബന്ധിക്കാതെ ആവശ്യമായ സ്ഥാനത്ത് എത്തുന്നതുവരെ ട്യൂബ് ഫിറ്റിംഗിലേക്ക് തള്ളുക.
ഉപകരണം സ്ഥാപിക്കുക
അംഗീകൃത താടിയെല്ല് അല്ലെങ്കിൽ പ്രൊഫൈൽ ഉപയോഗിക്കുക, നിർമ്മാതാവ് നിർവചിച്ചിരിക്കുന്ന പ്രസ്സ് ലൊക്കേഷനിൽ വയ്ക്കുക.
പ്രസ്സ് പൂർത്തിയാക്കുക
പൂർണ്ണമായ പ്രസ്സ് സൈക്കിൾ നടത്തുക, അടുത്ത കണക്ഷനിലേക്ക് നീങ്ങുന്നതിന് മുമ്പ് പൂർത്തിയായ ജോയിൻ്റ് പരിശോധിക്കുക.
എന്തുകൊണ്ട് തയ്യാറെടുപ്പുകൾ അമർത്തുന്നത്ര ശ്രദ്ധ അർഹിക്കുന്നു
അമർത്തുന്നത് നിർണായക നിമിഷമായും അതിന് മുമ്പുള്ളതെല്ലാം പതിവായും കാണുന്നത് പ്രലോഭനമാണ്. പ്രായോഗികമായി, പൈപ്പ് തയ്യാറാക്കൽ സീലിംഗ് ഇൻ്റർഫേസിൽ നേരിട്ട് സ്വാധീനം ചെലുത്തുന്നു. ഒരു ബർറിന് സീലിംഗ് ഘടകം ചുരണ്ടാൻ കഴിയും. വൃത്താകൃതിയിലുള്ള ഒരു ട്യൂബ് ചേർക്കുന്നത് ബുദ്ധിമുട്ടാക്കും. മലിനമായ ഉപരിതലം ഉദ്ദേശിച്ച ഇരിപ്പിടത്തിൻ്റെ അവസ്ഥയെ തടസ്സപ്പെടുത്തും.
ഇക്കാരണത്താൽ, ഒരു ശക്തമായ സൈറ്റ് നടപടിക്രമത്തിൽ പലപ്പോഴും കട്ട് പരിശോധന, ഡീബറിംഗ്, സീൽ ഇൻസ്പെക്ഷൻ, ഇൻസേർഷൻ-ഡെപ്ത്ത് കൺഫർമേഷൻ, ടൂൾ ഇൻസ്പെക്ഷൻ, ഫൈനൽ ജോയിൻ്റ് വെരിഫിക്കേഷൻ എന്നിവ ഉൾപ്പെടുന്നു.
ടൂൾ അനുയോജ്യത ഓപ്ഷണൽ അല്ല
പ്രസ് ടൂളുകളും താടിയെല്ലുകളും നിർദ്ദിഷ്ട കണക്ഷൻ പ്രൊഫൈലുകൾക്ക് ചുറ്റുമാണ് രൂപകൽപ്പന ചെയ്തിരിക്കുന്നത്. പവർ ടൂളുകളുടെ പരസ്പരം മാറ്റാവുന്ന താടിയെല്ലുകൾ ഫിറ്റിംഗ് നിർമ്മാതാവ് അംഗീകരിക്കേണ്ടതുണ്ടെന്ന് യൂറോ ഐനോക്സ് പ്രത്യേകം ശ്രദ്ധിക്കുന്നു, കാരണം കംപ്രസ് ചെയ്ത ജ്യാമിതി സിസ്റ്റങ്ങൾക്കിടയിൽ വ്യത്യാസപ്പെടാം.
ഒന്നിലധികം ബ്രാൻഡുകളിലോ ഫിറ്റിംഗ് ഫാമിലികളിലോ പ്രവർത്തിക്കുന്ന കോൺട്രാക്ടർമാർക്കുള്ള ഏറ്റവും പ്രധാനപ്പെട്ട ഇൻസ്റ്റാളേഷൻ നിയന്ത്രണങ്ങളിൽ ഒന്നാണിത്. സമാന രൂപത്തിലുള്ള ഉപകരണങ്ങൾ സ്വയമേവ സമാനമായ അമർത്തൽ ജ്യാമിതി സൃഷ്ടിക്കുന്നില്ല.
എന്ത് ഇൻസ്റ്റലേഷൻ പിശകുകൾ ഒഴിവാക്കണം?
കണക്ഷൻ തത്വത്തിലെ ദുരൂഹമായ ബലഹീനത മൂലമല്ല ഏറ്റവും സാധാരണമായ പ്രശ്നങ്ങൾ ഉണ്ടാകുന്നത്. തയ്യാറെടുപ്പ്, അനുയോജ്യത അല്ലെങ്കിൽ പ്രക്രിയ നിയന്ത്രണം എന്നിവയിലെ ചെറിയ വ്യതിയാനങ്ങളിൽ നിന്നാണ് അവ വരുന്നത്.
- തെറ്റായ ഫിറ്റിംഗ്-ടു-പൈപ്പ് കോമ്പിനേഷൻ:സമാനമായി കാണപ്പെടുന്നതും എന്നാൽ അതേ അംഗീകൃത സിസ്റ്റത്തിൽ ഉൾപ്പെടാത്തതുമായ ഒരു മാനം ഉപയോഗിക്കുന്നത് ഫിറ്റും സീലിംഗും വിട്ടുവീഴ്ച ചെയ്യും.
- തെറ്റായ മുദ്ര:കൈമാറ്റം ചെയ്യപ്പെടുന്ന മാധ്യമത്തെ അവഗണിക്കുമ്പോൾ മാത്രം വലിപ്പം അനുസരിച്ച് ഒരു മുദ്ര തിരഞ്ഞെടുക്കുന്നത് ഒരു അനുയോജ്യതാ പ്രശ്നം സൃഷ്ടിക്കും.
- തകർന്ന പൈപ്പ് അവസാനം:ബർറുകൾ, പോറലുകൾ, വളച്ചൊടിക്കൽ അല്ലെങ്കിൽ മലിനീകരണം എന്നിവ ഉൾപ്പെടുത്തലിലും സീലിംഗിലും ഇടപെടാം.
- അപര്യാപ്തമായ ഇൻസെർഷൻ ഡെപ്ത്:ഹ്രസ്വമായി നിർത്തുന്ന ഒരു ട്യൂബ് രൂപകൽപ്പന ചെയ്ത മെക്കാനിക്കൽ, സീലിംഗ് സോണുകൾ ഉൾക്കൊള്ളുന്നില്ല.
- താടിയെല്ല് തെറ്റായി അമർത്തുക:ദൃശ്യപരമായി സമാനമായ താടിയെല്ലിന് ഇപ്പോഴും തെറ്റായ രൂപഭേദം സൃഷ്ടിക്കാൻ കഴിയും.
- അപൂർണ്ണമായ പ്രസ്സ് സൈക്കിൾ:ഉപകരണം അകാലത്തിൽ നിർത്തുന്നതിന് പകരം നിർദ്ദിഷ്ട അമർത്തൽ ക്രമം പൂർത്തിയാക്കണം.
- പരിശോധന ഒഴിവാക്കുക:പരിശോധനയ്ക്കിടെ ഒരു പ്രശ്നം കണ്ടെത്തിയാൽ ഉടനടി പരിശോധിക്കാത്ത ഒരു കണക്ഷൻ പിന്നീട് കണ്ടെത്തുന്നത് ബുദ്ധിമുട്ടാണ്.
- പൊരുത്തമില്ലാത്ത സിസ്റ്റങ്ങളുടെ മിശ്രിതം:വ്യക്തമായ അംഗീകാരമില്ലാതെ വ്യത്യസ്ത കണക്ഷൻ കുടുംബങ്ങളിൽ നിന്നുള്ള ഘടകങ്ങൾ സംയോജിപ്പിക്കുന്നത് അളവുകൾ, പ്രൊഫൈലുകൾ, സീലുകൾ, ടൂളിംഗ് എന്നിവയ്ക്ക് ചുറ്റും അനിശ്ചിതത്വം സൃഷ്ടിക്കുന്നു.
എന്തുകൊണ്ട് "അത് അമർത്തിയാൽ" മതിയാകുന്നില്ല
പൂർണ്ണമായ കണക്ഷൻ, വിഷ്വൽ ഭാവം മാത്രമല്ല, ഇൻസ്റ്റലേഷൻ നടപടിക്രമം ഉപയോഗിച്ച് വിലയിരുത്തണം. അടയാളപ്പെടുത്തൽ അല്ലെങ്കിൽ പരിശോധന സവിശേഷതകൾ, ശരിയായ ട്യൂബ് പൊസിഷൻ, ശരിയായ പ്രസ്സ് പ്രൊഫൈൽ, പ്രഷർ-ടെസ്റ്റ് ഫലങ്ങൾ എന്നിവയെല്ലാം ഫിറ്റിംഗ് ബോഡി നോക്കുന്നതിനേക്കാൾ കൂടുതൽ ഉപയോഗപ്രദമായ തെളിവുകൾ നൽകുന്നു.
ആവർത്തിച്ചുള്ള പ്രോജക്റ്റുകൾക്ക്, സ്റ്റാൻഡേർഡ് ഇൻസ്പെക്ഷൻ റെക്കോർഡുകൾ പാറ്റേണുകൾ തിരിച്ചറിയാൻ സഹായിക്കും. നിരവധി സന്ധികൾ ഒരേ വ്യതിയാനം കാണിക്കുന്നുവെങ്കിൽ, ഒരു ഒറ്റപ്പെട്ട ഫിറ്റിംഗിനുപകരം ഒരു ടൂൾ ക്രമീകരണം, ഓപ്പറേറ്റർ സീക്വൻസ്, ഘടക ബാച്ച് അല്ലെങ്കിൽ തയ്യാറാക്കൽ രീതി എന്നിവയുമായി ബന്ധപ്പെട്ട പ്രശ്നം ഉണ്ടാകാം.
സംയുക്ത ഗുണനിലവാരം എങ്ങനെ പരിശോധിക്കാം?
സ്ഥിരീകരണം ഒന്നിലധികം തലങ്ങളിൽ നടക്കണം. അസംബ്ലിക്ക് മുമ്പുള്ള ഘടക പരിശോധനയാണ് ആദ്യ ലെവൽ. രണ്ടാമത്തേത് അമർത്തിയാൽ ഉടൻ തന്നെ വിഷ്വൽ, ഡൈമൻഷണൽ പരിശോധനയാണ്. മൂന്നാമത്തേത്, പ്രോജക്റ്റ് സ്പെസിഫിക്കേഷൻ അനുസരിച്ച് വ്യവസ്ഥകൾക്കനുസരിച്ചുള്ള സിസ്റ്റം-ലെവൽ ടെസ്റ്റിംഗ് ആണ്.
| പരിശോധന ഘട്ടം | എന്താണ് പരിശോധിക്കേണ്ടത് | എന്തുകൊണ്ട് ഇത് പ്രധാനമാണ് | സാധാരണ റെക്കോർഡ് |
|---|---|---|---|
| അസംബ്ലിക്ക് മുമ്പ് | പൈപ്പ് വലിപ്പം, ഫിറ്റിംഗ് തരം, മുദ്ര, ഉപരിതല അവസ്ഥ | ഇൻസ്റ്റലേഷൻ ക്രമത്തിൽ പ്രവേശിക്കുന്നതിൽ നിന്നും അനുയോജ്യമല്ലാത്ത ഘടകങ്ങളെ തടയുന്നു | മെറ്റീരിയലും ബാച്ച് പരിശോധനയും |
| അസംബ്ലി സമയത്ത് | ഇൻസേർഷൻ ഡെപ്ത്, ടൂൾ പ്രൊഫൈൽ, വിന്യാസം | ഉദ്ദേശിച്ച ജ്യാമിതിയിൽ നിന്നാണ് കണക്ഷൻ ആരംഭിക്കുന്നതെന്ന് സ്ഥിരീകരിക്കുന്നു | ഇൻസ്റ്റലേഷൻ ചെക്ക്ലിസ്റ്റ് |
| അമർത്തി ശേഷം | പ്രൊഫൈൽ, ട്യൂബ് സ്ഥാനം, ദൃശ്യമായ രൂപഭേദം, അടയാളപ്പെടുത്തൽ എന്നിവ അമർത്തുക | സംയുക്ത പ്രക്രിയ പിന്തുടർന്നു എന്നതിന് ഉടനടി തെളിവുകൾ നൽകുന്നു | വിഷ്വൽ പരിശോധന റെക്കോർഡ് |
| സിസ്റ്റം ടെസ്റ്റിംഗ് | പ്രൊജക്റ്റിന് ആവശ്യമായ പ്രഷർ അല്ലെങ്കിൽ ലീക്ക് ടെസ്റ്റിംഗ് | ഐസൊലേഷനിൽ ഒരൊറ്റ ഫിറ്റിംഗിനു പകരം പൂർത്തിയാക്കിയ നെറ്റ്വർക്ക് പരിശോധിക്കുന്നു | ടെസ്റ്റ് റിപ്പോർട്ട് |
ഫാക്ടറി പരിശോധനയും സൈറ്റ് പരിശോധനയും വ്യത്യസ്ത ഉദ്ദേശ്യങ്ങൾ നിറവേറ്റുന്നു. ഷിപ്പ്മെൻ്റിന് മുമ്പ് നിർമ്മിച്ച ഘടകങ്ങൾ പരിശോധിക്കാവുന്നതാണ്, അതേസമയം പൂർത്തിയാക്കിയ പൈപ്പിംഗ് നെറ്റ്വർക്കിന് ഉചിതമായ ഇൻസ്റ്റാളേഷൻ പരിശോധനയും കമ്മീഷൻ ചെയ്യാനുള്ള നടപടിക്രമങ്ങളും ആവശ്യമാണ്.
ഫാക്ടറി ഗുണനിലവാരവും സൈറ്റിൻ്റെ ഗുണനിലവാരവും വ്യത്യസ്ത നിയന്ത്രണങ്ങളാണ്
നിർമ്മാണ ഘടകങ്ങൾ നിർവചിക്കപ്പെട്ട ഉൽപാദന ആവശ്യകതകൾ നിറവേറ്റുന്നുവെന്ന് ഫാക്ടറി പരിശോധന സ്ഥിരീകരിക്കുന്നു. കട്ടിംഗ്, റൂട്ടിംഗ്, അമർത്തൽ, പിന്തുണ ഇൻസ്റ്റാളേഷൻ, കമ്മീഷൻ ചെയ്യൽ എന്നിവയ്ക്ക് ശേഷം ഇൻസ്റ്റാൾ ചെയ്ത നെറ്റ്വർക്ക് ശരിയായി പ്രവർത്തിക്കുന്നുവെന്ന് സൈറ്റ് പരിശോധന സ്ഥിരീകരിക്കുന്നു. ഫാക്ടറിയിൽ നിലവിലില്ലാത്ത വേരിയബിളുകൾ ഇൻസ്റ്റാളേഷൻ അവതരിപ്പിക്കുന്നതിനാൽ രണ്ട് ലെയറുകളും പ്രധാനമാണ്.
പ്രസ് ജോയിനിംഗ് മറ്റ് രീതികളുമായി എങ്ങനെ താരതമ്യം ചെയ്യും?
ഓരോ പൈപ്പ് ലൈനിനും ഒരു കണക്ഷൻ രീതിയും സ്വയമേവ അനുയോജ്യമല്ല. മെറ്റീരിയൽ, സേവന അവസ്ഥ, കോഡ് ആവശ്യകതകൾ, ലഭ്യമായ ഉപകരണങ്ങൾ, ഇൻസ്റ്റാളേഷൻ പരിസ്ഥിതി, ആവശ്യമായ മെയിൻ്റനൻസ് തന്ത്രം എന്നിവയെ ആശ്രയിച്ചിരിക്കും ശരിയായ തിരഞ്ഞെടുപ്പ്.
| കണക്ഷൻ രീതി | ചേരുന്ന തത്വം | ഇൻസ്റ്റലേഷൻ പരിഗണനകൾ | സാധാരണ തിരഞ്ഞെടുക്കൽ ചോദ്യങ്ങൾ |
|---|---|---|---|
| ചേരുന്നു അമർത്തുക | ഒരു സീലിംഗ് മൂലകത്തോടുകൂടിയ മെക്കാനിക്കൽ രൂപഭേദം | അനുയോജ്യമായ പ്രസ്സ് ടൂളിംഗും നിയന്ത്രിത തയ്യാറെടുപ്പും ആവശ്യമാണ് | പൈപ്പ്, സീൽ, ഫിറ്റിംഗ്, താടിയെല്ല് എന്നിവ പൊരുത്തപ്പെടുന്ന സംവിധാനമാണോ? |
| ത്രെഡ് കണക്ഷൻ | ഇൻ്റർലോക്ക് ത്രെഡുകൾ മെക്കാനിക്കൽ ഇൻ്റർഫേസ് സൃഷ്ടിക്കുന്നു | ശരിയായ ത്രെഡിംഗ്, ഇറുകിയ, സീലിംഗ് പരിശീലനം എന്നിവ ആവശ്യമാണ് | ത്രെഡ് സ്റ്റാൻഡേർഡും സീലൻ്റും സേവനത്തിന് അനുയോജ്യമാണോ? |
| ബ്രേസ്ഡ് കണക്ഷൻ | ഫില്ലർ മെറ്റൽ ചൂട് ഉപയോഗിച്ച് തയ്യാറാക്കിയ പ്രതലങ്ങളിൽ ചേരുന്നു | നിയന്ത്രിത ചൂടാക്കലും ഉചിതമായ സുരക്ഷാ നടപടികളും ആവശ്യമാണ് | ഇൻസ്റ്റലേഷൻ പരിതസ്ഥിതിയിൽ ചൂട് സ്വീകാര്യമാണോ? |
| വെൽഡിഡ് കണക്ഷൻ | വെൽഡിംഗ് വഴി സൃഷ്ടിച്ച സ്ഥിരമായ മെറ്റലർജിക്കൽ ജോയിൻ്റ് | വെൽഡിംഗ് നടപടിക്രമ നിയന്ത്രണവും ബാധകമാകുന്നിടത്ത് യോഗ്യതയുള്ള പരിശീലനവും ആവശ്യമാണ് | ആപ്ലിക്കേഷൻ വെൽഡിഡ് സിസ്റ്റത്തെ ന്യായീകരിക്കുന്നുണ്ടോ? |
| പശ ചേരൽ | അനുയോജ്യമായ ഉപരിതലങ്ങൾ തമ്മിലുള്ള കെമിക്കൽ ബോണ്ടിംഗ് | അനുയോജ്യമായ മെറ്റീരിയലുകൾ, തയ്യാറാക്കൽ, ക്യൂറിംഗ് വ്യവസ്ഥകൾ എന്നിവ ആവശ്യമാണ് | രോഗശമന കാലയളവും രാസ അനുയോജ്യതയും ഉചിതമാണോ? |
ഒരു രീതി മറ്റെല്ലാ രീതികളും മാറ്റിസ്ഥാപിക്കണമെന്നതല്ല പ്രായോഗിക പാഠം. പകരം, പൈപ്പിംഗ് സിസ്റ്റത്തിൻ്റെ യഥാർത്ഥ നിയന്ത്രണങ്ങൾ അനുസരിച്ച് കണക്ഷൻ സാങ്കേതികവിദ്യ തിരഞ്ഞെടുക്കണം.
ഒരു പ്രോജക്റ്റ് സ്പെസിഫിക്കേഷനിൽ എന്താണ് ഉൾപ്പെടുത്തേണ്ടത്?
ലളിതമായ ഒരു ഉൽപ്പന്ന-നാമം അഭ്യർത്ഥനയിലേക്ക് കണക്ഷൻ കുറയ്ക്കുന്നതിൽ നിന്ന് വ്യക്തമായ സ്പെസിഫിക്കേഷൻ തടയുന്നു. സംഭരണം, എഞ്ചിനീയറിംഗ് അവലോകനം, ഇൻസ്റ്റാളേഷൻ എന്നിവയ്ക്കായി, ഏറ്റവും ഉപയോഗപ്രദമായ പ്രമാണം അതിൻ്റെ പ്രവർത്തന പരിതസ്ഥിതിയുമായി ഫിറ്റിംഗിനെ ബന്ധിപ്പിക്കുന്നു.
- അപേക്ഷ:ഗാർഹിക ജലം, HVAC, പ്രോസസ്സ് ഫ്ലൂയിഡ്, കംപ്രസ്ഡ് എയർ അല്ലെങ്കിൽ മറ്റൊരു അംഗീകൃത ആപ്ലിക്കേഷൻ പോലുള്ള സേവനം തിരിച്ചറിയുക.
- പൈപ്പ് വിശദാംശങ്ങൾ:സ്റ്റേറ്റ് മെറ്റീരിയൽ, നാമമാത്ര വലിപ്പം, പുറം വ്യാസം, മതിൽ കനം, ബാധകമായ ഡൈമൻഷണൽ സ്റ്റാൻഡേർഡ്.
- ഫിറ്റിംഗ് വിശദാംശങ്ങൾ:കപ്ലിംഗ്, എൽബോ, ടീ, റിഡ്യൂസർ, ക്യാപ്, അഡാപ്റ്റർ അല്ലെങ്കിൽ മറ്റ് ആവശ്യമായ ജ്യാമിതി എന്നിവ വ്യക്തമാക്കുക.
- സീൽ വിശദാംശങ്ങൾ:സീൽ മെറ്റീരിയലും സേവന അനുയോജ്യത ആവശ്യകതകളും നിർവചിക്കുക.
- പ്രവർത്തന വ്യവസ്ഥകൾ:പ്രവർത്തന സമ്മർദ്ദം, താപനില, ദ്രാവക സ്വഭാവസവിശേഷതകൾ, അവലോകനം ആവശ്യമുള്ള അസാധാരണമായ പ്രവർത്തന സാഹചര്യങ്ങൾ എന്നിവ ഉൾപ്പെടുത്തുക.
- കണക്ഷൻ പ്രൊഫൈൽ:ആവശ്യമായ പ്രസ് പ്രൊഫൈലും അംഗീകൃത ടൂളിംഗ് ക്രമീകരണവും തിരിച്ചറിയുക.
- ത്രെഡ് ഇൻ്റർഫേസ്:ബാധകമാകുന്നിടത്ത്, NPT, BSP, BSPT, DIN അല്ലെങ്കിൽ ആവശ്യമായ മറ്റൊരു ത്രെഡ് ഫോം നിർവ്വചിക്കുക.
- മാനദണ്ഡങ്ങൾ:ആവശ്യമായ അന്താരാഷ്ട്ര, പ്രാദേശിക അല്ലെങ്കിൽ പ്രോജക്റ്റ്-നിർദ്ദിഷ്ട സാങ്കേതിക മാനദണ്ഡങ്ങൾ പ്രസ്താവിക്കുക.
- പരിശോധന:പരിശോധന പോയിൻ്റുകളും അന്തിമ മർദ്ദം അല്ലെങ്കിൽ ലീക്ക് ടെസ്റ്റ് നടപടിക്രമവും നിർവചിക്കുക.
- കണ്ടെത്താനുള്ള കഴിവ്:പ്രോജക്റ്റ് നടപടിക്രമങ്ങൾ ആവശ്യമുള്ളിടത്ത് ബാച്ച്, മെറ്റീരിയൽ അല്ലെങ്കിൽ തിരിച്ചറിയൽ വിവരങ്ങൾ രേഖപ്പെടുത്തുക.
എന്തുകൊണ്ടാണ് സ്റ്റാൻഡേർഡൈസേഷൻ മൾട്ടി-സ്റ്റേജ് പ്രോജക്ടുകളെ സഹായിക്കുന്നത്
വലിയ പൈപ്പിംഗ് പ്രോജക്റ്റുകളിൽ പലപ്പോഴും എഞ്ചിനീയറിംഗ്, വാങ്ങൽ, വെയർഹൗസ് കൈകാര്യം ചെയ്യൽ, ഇൻസ്റ്റാളേഷൻ, പരിശോധന, കമ്മീഷൻ ചെയ്യൽ എന്നിവ ഉൾപ്പെടുന്നു. ഓരോ ഘട്ടത്തിനും ഒരേ ഉൽപ്പന്ന വിവരണത്തിൻ്റെ വ്യത്യസ്ത വ്യാഖ്യാനം അവതരിപ്പിക്കാൻ കഴിയും. ഒരു ഘടനാപരമായ സ്പെസിഫിക്കേഷൻ ആവശ്യമായ സാങ്കേതിക വിവരങ്ങൾ പ്രക്രിയയിലുടനീളം ദൃശ്യമാക്കുന്നു.
ഒരു പ്രോജക്റ്റിൽ നിരവധി ഫിറ്റിംഗ് ജ്യാമിതികൾ ഉൾപ്പെടുമ്പോൾ ഇത് സഹായിക്കുന്നു. ഓരോ കൈമുട്ട്, ടീ, കപ്ലിംഗ്, അഡാപ്റ്റർ എന്നിവ ഒരു ബന്ധമില്ലാത്ത ഇനമായി കൈകാര്യം ചെയ്യുന്നതിനുപകരം, ടീമിന് ഒരു തവണ കണക്ഷൻ സിസ്റ്റം നിർവചിക്കുകയും ആ ചട്ടക്കൂടിനുള്ളിൽ വ്യക്തിഗത ഘടകങ്ങൾ രേഖപ്പെടുത്തുകയും ചെയ്യാം.
ഉൽപ്പന്ന വിവരങ്ങൾ എങ്ങനെ അവലോകനം ചെയ്യണം
പ്രസിദ്ധീകരിച്ച സ്പെസിഫിക്കേഷനുകൾ വലുപ്പ പരിധി, താപനില പരിധികൾ, മർദ്ദം റേറ്റിംഗ്, മെറ്റീരിയൽ, സീൽ ഓപ്ഷനുകൾ, കണക്ഷൻ പ്രൊഫൈൽ, ത്രെഡ് അനുയോജ്യത എന്നിവയ്ക്കായി പരിശോധിക്കണം. ആപ്ലിക്കേഷൻ പ്രസിദ്ധീകരിച്ച പരിധിക്ക് സമീപം വരുന്ന സാഹചര്യത്തിൽ, ഒരു സാധാരണ വിഭാഗ വിവരണത്തെ ആശ്രയിക്കുന്നതിന് പകരം തിരഞ്ഞെടുത്ത കോൺഫിഗറേഷൻ ഉചിതമാണോ എന്ന് ഒരു സാങ്കേതിക അവലോകനം സ്ഥിരീകരിക്കണം.
ഒരു വിശ്വസനീയമായ പ്രസ്സ് പൈപ്പിംഗ് സിസ്റ്റം ഉണ്ടാക്കുന്നത് എന്താണ്?
ഫിറ്റിംഗ് ബോഡിയിൽ നിന്ന് മാത്രമല്ല, നിരവധി നിയന്ത്രിത മൂലകങ്ങളുടെ പ്രതിപ്രവർത്തനത്തിൽ നിന്നാണ് വിശ്വാസ്യത വരുന്നത്. ഒരു മോടിയുള്ള പൈപ്പിംഗ് ഇൻസ്റ്റാളേഷൻ സാധാരണയായി അനുയോജ്യമായ മെറ്റീരിയലുകൾ, ശരിയായ അളവുകൾ, അനുയോജ്യമായ സീലിംഗ് ഘടകങ്ങൾ, അംഗീകൃത ടൂളിംഗ്, അച്ചടക്കമുള്ള ഇൻസ്റ്റാളേഷൻ, ഡോക്യുമെൻ്റഡ് ടെസ്റ്റിംഗ് എന്നിവയുടെ ഫലമാണ്.
വിശ്വാസ്യതയെക്കുറിച്ച് ചിന്തിക്കാനുള്ള ഏറ്റവും ഉപയോഗപ്രദമായ മാർഗം ഒരു ശൃംഖലയാണ്. ഓരോ ലിങ്കും നിയന്ത്രിക്കുകയാണെങ്കിൽ, കണക്ഷൻ പ്രവചനാതീതമായി പ്രവർത്തിക്കുന്നു. ഒരു ലിങ്ക് അവഗണിക്കുകയാണെങ്കിൽ, പ്രസ്സ് പ്രക്രിയയുടെ ദൃശ്യ ലാളിത്യം ഒരു സാങ്കേതിക പ്രശ്നം മറയ്ക്കാൻ കഴിയും.
അതുകൊണ്ടാണ് മികച്ച ഇൻസ്റ്റാളേഷൻ നടപടിക്രമങ്ങൾ ഏറ്റവും ദൈർഘ്യമേറിയതായിരിക്കണമെന്നില്ല. സംയുക്ത പ്രകടനത്തെ ആത്മാർത്ഥമായി നിയന്ത്രിക്കുകയും സാങ്കേതിക വിദഗ്ദർക്ക് പരിശോധിക്കാൻ ആ വേരിയബിളുകൾ എളുപ്പമാക്കുകയും ചെയ്യുന്ന ചില വേരിയബിളുകൾ തിരിച്ചറിയുന്നത് അവയാണ്.
എങ്ങനെയാണ് ട്രബിൾഷൂട്ടിംഗ് വ്യവസ്ഥാപിതമായി സമീപിക്കുക?
ഒരു പൈപ്പിംഗ് ജോയിൻ്റ് പ്രതീക്ഷിച്ചതുപോലെ പ്രവർത്തിക്കാത്തപ്പോൾ, ലളിതമായ ഇൻസ്റ്റാളേഷൻ പരിശോധനകളിൽ നിന്ന് വിശാലമായ സിസ്റ്റം അവസ്ഥകളിലേക്ക് അന്വേഷണം നീങ്ങണം. ക്രമരഹിതമായി ഘടകങ്ങൾ മാറ്റിസ്ഥാപിക്കുന്നത് പ്രശ്നം കണ്ടെത്തുന്നത് ബുദ്ധിമുട്ടാക്കും.
കണക്ഷൻ ക്രമത്തിൽ ആരംഭിക്കുക
ശരിയായ പൈപ്പ് ഉപയോഗിച്ചതാണോ, പൈപ്പ് അളവുമായി ഫിറ്റിംഗ് പൊരുത്തപ്പെടുന്നുണ്ടോ, സീൽ ശരിയാണെന്നും കേടുപാടുകൾ സംഭവിച്ചിട്ടില്ലെന്നും, പൈപ്പ് ആവശ്യമായ ഇൻസെർഷൻ ഡെപ്ത് എത്തിയോ എന്നും പരിശോധിക്കുക. തുടർന്ന് പ്രസ് ടൂളും താടിയെല്ലും ഫിറ്റിംഗ് പ്രൊഫൈലുമായി പൊരുത്തപ്പെടുന്നുണ്ടോയെന്ന് പരിശോധിക്കുക.
തുടർന്ന് ആപ്ലിക്കേഷൻ വ്യവസ്ഥകൾ പരിശോധിക്കുക
യഥാർത്ഥ മീഡിയം, മർദ്ദം, താപനില, പരിസ്ഥിതി എക്സ്പോഷർ എന്നിവ അവലോകനം ചെയ്യുക. ഒരു സേവനത്തിനായി രൂപകൽപ്പന ചെയ്തിരിക്കുന്ന ഒരു ജോയിൻ്റ്, ഫിറ്റിംഗ് അളവുകൾ സമാനമാണെങ്കിൽപ്പോലും മറ്റൊന്നിന് അനുയോജ്യമാകണമെന്നില്ല.
അവസാനം മുഴുവൻ നെറ്റ്വർക്കും പരിശോധിക്കുക
പൈപ്പ് ലൈൻ പിന്തുണകൾ, ചലനം, വൈബ്രേഷൻ, റൂട്ടിംഗ് നിയന്ത്രണങ്ങൾ, താപ വികാസം, അടുത്തുള്ള ഘടകങ്ങൾ എന്നിവ ഇൻസ്റ്റലേഷനുശേഷം ഒരു കണക്ഷനെ സ്വാധീനിക്കും. സമ്പൂർണ്ണ പൈപ്പിംഗ് സിസ്റ്റത്തിൻ്റെ ഭാഗമായി ഫിറ്റിംഗ് വിലയിരുത്തുമ്പോൾ ട്രബിൾഷൂട്ടിംഗ് കൂടുതൽ ഫലപ്രദമാണ്.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
അമർത്തിപ്പിടിച്ച പൈപ്പ് കണക്ഷന് പിന്നിലെ അടിസ്ഥാന തത്വം എന്താണ്?
പൈപ്പ് ഒരു സീലിംഗ് എലമെൻ്റ് അടങ്ങിയ ഫിറ്റിംഗിലേക്ക് തിരുകുന്നു, കൂടാതെ ഒരു സമർപ്പിത ഉപകരണം പൈപ്പിന് ചുറ്റുമുള്ള ഫിറ്റിംഗിനെ യാന്ത്രികമായി കംപ്രസ് ചെയ്യുന്നു. തത്ഫലമായുണ്ടാകുന്ന ജോയിൻ്റ് കണക്ഷൻ ഇൻ്റർഫേസിന് ചുറ്റുമുള്ള സീലിംഗുമായി മെക്കാനിക്കൽ നിലനിർത്തൽ സംയോജിപ്പിക്കുന്നു.
പ്രസ് ജോയിനിംഗിന് വെൽഡിങ്ങോ തുറന്ന ജ്വാലയോ ആവശ്യമുണ്ടോ?
നമ്പർ ഒരു പ്രസ്സ് ടൂൾ ഉപയോഗിച്ചാണ് കണക്ഷൻ യാന്ത്രികമായി രൂപപ്പെടുന്നത്, അതിനാൽ ചേരുന്ന പ്രവർത്തനത്തിന് തന്നെ വെൽഡിങ്ങ് അല്ലെങ്കിൽ ബ്രേസിംഗുമായി ബന്ധപ്പെട്ട ചൂട് ഇൻപുട്ട് ആവശ്യമില്ല.
ഏതെങ്കിലും അമർത്തൽ ഉപകരണം ഏതെങ്കിലും ഫിറ്റിംഗിനൊപ്പം ഉപയോഗിക്കാമോ?
നമ്പർ. ഉപകരണവും താടിയെല്ലും അനുയോജ്യത കണക്ഷൻ പ്രൊഫൈലിനെ ആശ്രയിച്ചിരിക്കുന്നു. ഫിറ്റിംഗും ടൂൾ കോമ്പിനേഷനും കാഴ്ചയിൽ മാത്രം തിരഞ്ഞെടുക്കുന്നതിനുപകരം ബാധകമായ നിർമ്മാതാവിൻ്റെ ആവശ്യകതകൾ പാലിക്കണം.
ഓ-റിംഗ് അല്ലെങ്കിൽ സീലിംഗ് ഘടകം പ്രധാനമായിരിക്കുന്നത് എന്തുകൊണ്ട്?
സംയുക്തത്തിൽ ദ്രാവകം അല്ലെങ്കിൽ വാതക ചോർച്ച പരിമിതപ്പെടുത്തുന്ന തടസ്സം സീലിംഗ് ഘടകം സ്ഥാപിക്കുന്നു. അതിൻ്റെ മെറ്റീരിയൽ കൈമാറ്റം ചെയ്ത മീഡിയം, ഓപ്പറേറ്റിംഗ് താപനില പരിധി എന്നിവയുമായി പൊരുത്തപ്പെടണം.
ജോയിൻ്റ് അമർത്തുന്നതിന് മുമ്പ് എന്താണ് പരിശോധിക്കേണ്ടത്?
ഫിറ്റിംഗ് തരം, പൈപ്പ് അളവുകൾ, സീൽ അവസ്ഥ, പൈപ്പ്-എൻഡ് തയ്യാറാക്കൽ, ഇൻസേർഷൻ ഡെപ്ത്, ടൂൾ പ്രൊഫൈൽ, വിന്യാസം എന്നിവ പരിശോധിക്കുക. ഈ നിയന്ത്രണങ്ങൾ ഉദ്ദേശിച്ച ഇൻസ്റ്റാളേഷൻ അവസ്ഥയിൽ നിന്ന് കണക്ഷൻ ആരംഭിക്കാൻ സഹായിക്കുന്നു.
HVAC സിസ്റ്റങ്ങൾക്ക് പ്രസ്ഡ് ഫിറ്റിംഗുകൾ അനുയോജ്യമാണോ?
തിരഞ്ഞെടുത്ത സിസ്റ്റം ദ്രാവകം, താപനില, മർദ്ദം, പൈപ്പ് മെറ്റീരിയൽ, പ്രോജക്റ്റ് ആവശ്യകതകൾ എന്നിവയ്ക്ക് പ്രത്യേകമായി അനുയോജ്യമാകുമ്പോൾ, ഹീറ്റിംഗ്, കൂളിംഗ് സർക്യൂട്ടുകൾ ഉൾപ്പെടെയുള്ള HVAC ആപ്ലിക്കേഷനുകളിൽ പ്രെസ്ഡ് ഫിറ്റിംഗുകൾ ഉപയോഗിക്കുന്നു.
അമർത്തിപ്പിടിച്ച ഫിറ്റിംഗുകൾ ഗ്യാസിനായി ഉപയോഗിക്കാമോ?
ചില സിസ്റ്റങ്ങൾ ഗ്യാസ് ആപ്ലിക്കേഷനുകൾക്കായി രൂപകൽപ്പന ചെയ്യുകയും അംഗീകരിക്കുകയും ചെയ്യുന്നു, എന്നാൽ ഗ്യാസ് സേവനത്തിന് ആപ്ലിക്കേഷൻ നിർദ്ദിഷ്ട ഘടകങ്ങൾ, സീലുകൾ, മാനദണ്ഡങ്ങൾ, ഇൻസ്റ്റാളേഷൻ നടപടിക്രമങ്ങൾ, പരിശോധന എന്നിവ ആവശ്യമാണ്. ഒരു പൊതു വാട്ടർ-സർവീസ് ഫിറ്റിംഗ് ഗ്യാസിന് അനുയോജ്യമാണെന്ന് സ്വയം കണക്കാക്കരുത്.
എന്ത് വലുപ്പങ്ങൾ ലഭ്യമാണ്?
ലഭ്യമായ വലുപ്പങ്ങൾ ഉൽപ്പന്ന കുടുംബത്തെ ആശ്രയിച്ചിരിക്കുന്നു. ഒരു പ്രസിദ്ധീകരിച്ച ശ്രേണി 1/8 ഇഞ്ച് മുതൽ 4 ഇഞ്ച് വരെ അല്ലെങ്കിൽ DN6 മുതൽ DN100 വരെ ലിസ്റ്റ് ചെയ്യുന്നു. ലഭ്യമായ യഥാർത്ഥ വലുപ്പങ്ങൾ, മർദ്ദം പരിധി, താപനില പരിധി, കണക്ഷൻ ഓപ്ഷനുകൾ എന്നിവ നിർദ്ദിഷ്ട ഉൽപ്പന്ന ശ്രേണിക്കായി പരിശോധിച്ചുറപ്പിച്ചിരിക്കണം.
ഒരു റിഡ്യൂസർ ഒരു കപ്ലിംഗിൽ നിന്ന് എങ്ങനെ വ്യത്യാസപ്പെട്ടിരിക്കുന്നു?
ഒരു കപ്ലിംഗ് സാധാരണയായി ഒരേ ഉദ്ദേശിച്ച കണക്ഷൻ വലുപ്പത്തിലുള്ള പൈപ്പ് ഭാഗങ്ങളിൽ ചേരുന്നു, അതേസമയം ഒരു റിഡ്യൂസർ വ്യത്യസ്ത പൈപ്പ് വ്യാസങ്ങൾക്കിടയിൽ സംക്രമിക്കുന്നു. ഫിറ്റിംഗ് ആകൃതി സിസ്റ്റത്തിൻ്റെ റൂട്ടിംഗ്, ഫ്ലോ ആവശ്യകതകളുമായി പൊരുത്തപ്പെടണം.
വിശ്വസനീയമായ സംയുക്തം നേടുന്നതിനുള്ള ഏറ്റവും പ്രധാനപ്പെട്ട ഘടകം എന്താണ്?
മറ്റുള്ളവയെ മാറ്റിസ്ഥാപിക്കുന്ന ഒരൊറ്റ ഘടകം ഇല്ല. വിശ്വസനീയമായ പ്രകടനം അനുയോജ്യമായ പൈപ്പ്, ഫിറ്റിംഗ്, സീൽ, അംഗീകൃത ടൂൾ പ്രൊഫൈൽ, ശരിയായ ഉൾപ്പെടുത്തൽ, അമർത്തൽ നടപടിക്രമം, ഉചിതമായ സിസ്റ്റം ടെസ്റ്റിംഗ് എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
എന്താണ് പ്രായോഗിക തിരഞ്ഞെടുപ്പ് ചെക്ക്ലിസ്റ്റ്?
ഒരു പൈപ്പിംഗ് കണക്ഷൻ അന്തിമമാക്കുന്നതിന് മുമ്പ്, ഇനിപ്പറയുന്ന കോംപാക്റ്റ് ചെക്ക്ലിസ്റ്റ് ഒരു പൊതു ഉൽപ്പന്ന അഭ്യർത്ഥനയെ സാങ്കേതികമായി പൂർണ്ണമായ സ്പെസിഫിക്കേഷനാക്കി മാറ്റാൻ സഹായിക്കും.
- ഇടത്തരം സ്ഥിരീകരിച്ചു:ലൈനിലൂടെ എന്താണ് ഒഴുകുന്നതെന്ന് കൃത്യമായി അറിയുക.
- സ്ഥിരീകരിച്ച താപനില:സാധാരണവും പരമാവധി പ്രവർത്തന താപനിലയും പരിഗണിക്കുക.
- സമ്മർദ്ദം സ്ഥിരീകരിച്ചു:തിരഞ്ഞെടുത്ത സിസ്റ്റം റേറ്റിംഗുമായി യഥാർത്ഥ സേവന സമ്മർദ്ദം താരതമ്യം ചെയ്യുക.
- പൈപ്പ് സ്ഥിരീകരിച്ചു:മെറ്റീരിയൽ, വ്യാസം, മതിൽ കനം, ഡൈമൻഷണൽ ആവശ്യകതകൾ എന്നിവ പരിശോധിക്കുക.
- മുദ്ര സ്ഥിരീകരിച്ചു:സേവന മാധ്യമത്തിനും താപനിലയ്ക്കും സീലിംഗ് മെറ്റീരിയൽ തിരഞ്ഞെടുക്കുക.
- പ്രൊഫൈൽ സ്ഥിരീകരിച്ചു:അംഗീകൃത പ്രസ്സ് താടിയെല്ലുമായി ഫിറ്റിംഗ് പ്രൊഫൈൽ പൊരുത്തപ്പെടുത്തുക.
- ഇൻ്റർഫേസ് സ്ഥിരീകരിച്ചു:പ്രസ്സ്, ത്രെഡ്, വാൽവ് അല്ലെങ്കിൽ മറ്റ് ട്രാൻസിഷൻ പോയിൻ്റുകൾ പരിശോധിക്കുക.
- സ്റ്റാൻഡേർഡ് സ്ഥിരീകരിച്ചു:ടാർഗെറ്റ് ആപ്ലിക്കേഷന് ആവശ്യമായ മാനദണ്ഡങ്ങളും അംഗീകാരങ്ങളും അവലോകനം ചെയ്യുക.
- പരിശോധന സ്ഥിരീകരിച്ചു:പൂർത്തിയായ സന്ധികളും പൂർത്തിയാക്കിയ നെറ്റ്വർക്കും എങ്ങനെ പരിശോധിക്കും എന്ന് സ്ഥാപിക്കുക.
ഇൻസ്റ്റാളേഷന് മുമ്പ് ഈ ഇനങ്ങൾ നിർവചിക്കുമ്പോൾ, തിരഞ്ഞെടുക്കൽ പ്രക്രിയ കൂടുതൽ സുതാര്യമാകും. കാഴ്ചയെയോ പൊതുവായ മാർക്കറ്റിംഗ് വിവരണങ്ങളെയോ ആശ്രയിക്കാതെ വ്യത്യസ്ത ഉൽപ്പന്ന കോൺഫിഗറേഷനുകൾ താരതമ്യം ചെയ്യുന്നത് എളുപ്പമാകും.
നന്നായി വ്യക്തമാക്കിയ കണക്ഷൻ സിസ്റ്റം ആത്യന്തികമായി മൂന്ന് ചോദ്യങ്ങൾക്ക് ഉത്തരം നൽകണം: ഏത് മീഡിയം അതിലൂടെ കടന്നുപോകും, ഏത് ഓപ്പറേറ്റിംഗ് സാഹചര്യങ്ങളിൽ, പൂർത്തിയായ ജോയിൻ്റ് എങ്ങനെ ഇൻസ്റ്റാൾ ചെയ്യുകയും പരിശോധിക്കുകയും ചെയ്യും?
നിങ്ങളുടെ പൈപ്പിംഗ് സിസ്റ്റത്തിലേക്കുള്ള കണക്ഷൻ പൊരുത്തപ്പെടുത്തുന്നതിന് സഹായം ആവശ്യമുണ്ടോ?
പൈപ്പ് വലുപ്പം, ഫിറ്റിംഗ് ജ്യാമിതി, ത്രെഡ് ഇൻ്റർഫേസ്, സീലിംഗ് ആവശ്യകതകൾ, ഓപ്പറേറ്റിംഗ് അവസ്ഥകൾ അല്ലെങ്കിൽ ഇൻസ്റ്റാളേഷൻ അനുയോജ്യത എന്നിവ ഉൾപ്പെടുന്ന പ്രോജക്റ്റുകൾക്ക്, ഘടകങ്ങൾ അന്തിമമാക്കുന്നതിന് മുമ്പ് ഉചിതമായ കോൺഫിഗറേഷൻ തിരിച്ചറിയാൻ വിശദമായ സ്പെസിഫിക്കേഷൻ അവലോകനം സഹായിക്കും.
അനുയോജ്യമായ സ്പെസിഫിക്കേഷൻ അവലോകനത്തിനും കണക്ഷൻ പരിഹാരത്തിനും ഞങ്ങളെ ബന്ധപ്പെടുക